JS蛇簧联轴器安装方法
JS蛇簧联轴器在安装前需要做好配套零部件的检查与前期准备工作,先清理两根连接轴的轴头表面,去除锈迹、毛刺以及附着的油污,同时查看蛇形弹簧、两半联轴器毂体、罩壳和密封垫片是否存在变形、裂纹或者缺损的情况,确认各配件规格相互匹配。随后将平键装入轴端键槽内,保证平键与键槽贴合紧实,无明显松动,再把两个半联轴器分别套入主动轴与从动轴,暂时不要完全锁紧固定。调整两个半联轴器在轴上的轴向位置,预留出符合装配要求的间隙,方便后续对中和弹簧装配,这个阶段不能直接紧固螺栓,防止后期找正无法微调,所有表面清理完成后,避免杂质留在配合位置,减少运行过程中的磨损风险。
联轴器的对中调整是整个安装环节里十分关键的一环,对中分为径向对中和端面轴向对中,借助百分表或者直尺、塞尺配合检测,缓慢移动从动端设备,改变设备的位置与支撑垫铁厚度,不断修正偏移量。调整过程中交替观测径向跳动和端面跳动数值,不要一次性大幅度挪动设备,防止出现单边偏差过大的问题,两个半联轴器的端面需要保持平行,轴心尽量处在同一条直线上。每一次微调之后都要再次复测数据,待各项偏差控制在允许范围之内,再轻轻预紧设备的地脚螺栓,预紧后还要重新复核对中情况,地脚螺栓的收紧容易带动设备位置发生偏移,反复校正可以降低后期运转时的振动,延长联轴器和配套设备的使用周期。
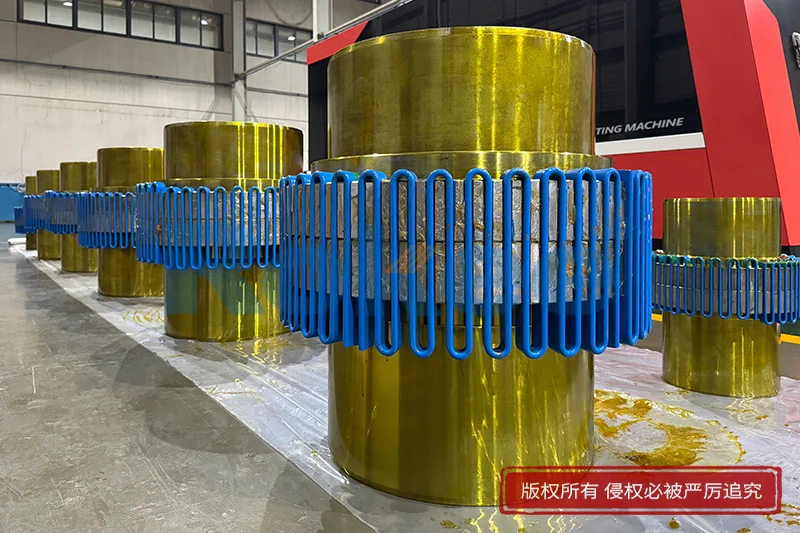
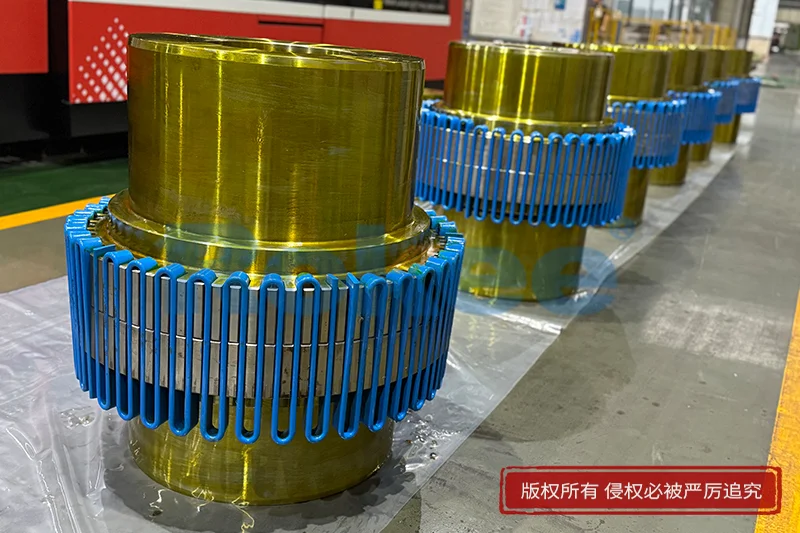
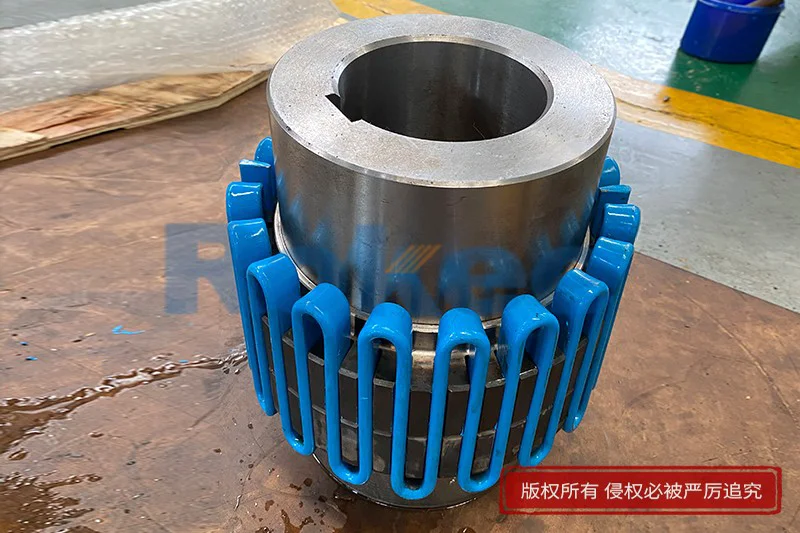
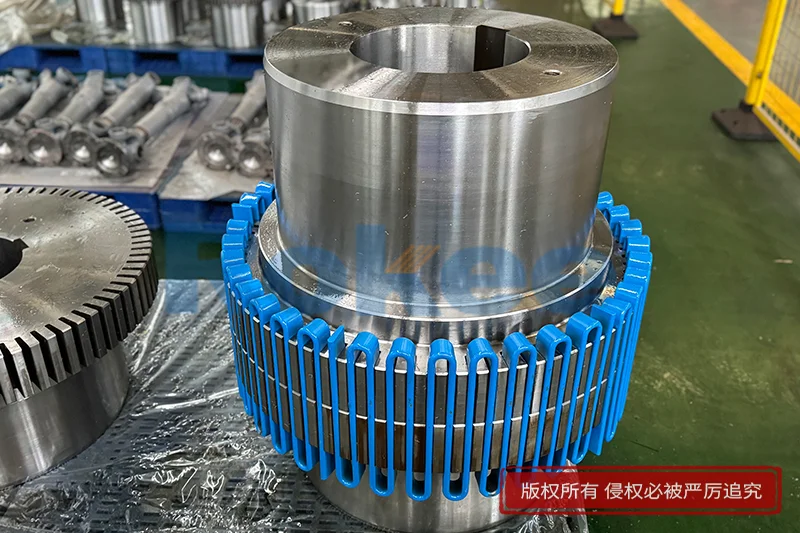
完成对中校正之后,就可以进行蛇形弹簧的装配作业,先把两半联轴器的齿槽对齐,齿槽开口保持在同一方位,再将蛇簧分段嵌入两侧的齿槽当中,放置弹簧时顺着齿槽弧度缓慢推入,不要使用硬物强行敲击弹簧,避免弹簧出现形变或者表面产生伤痕。全部弹簧就位之后,检查弹簧和齿面的接触状态,保证弹簧均匀分布在啮合位置,没有局部卡滞、脱出或者歪斜的现象。接着安装配套的密封垫片,垫片平整贴合在罩壳的结合面上,不能出现褶皱或者错位,垫片主要作用是留存润滑脂,阻挡粉尘、水汽进入啮合区域,装配时留意垫片的完整度,破损的垫片需要直接更换,避免后期出现渗漏问题。
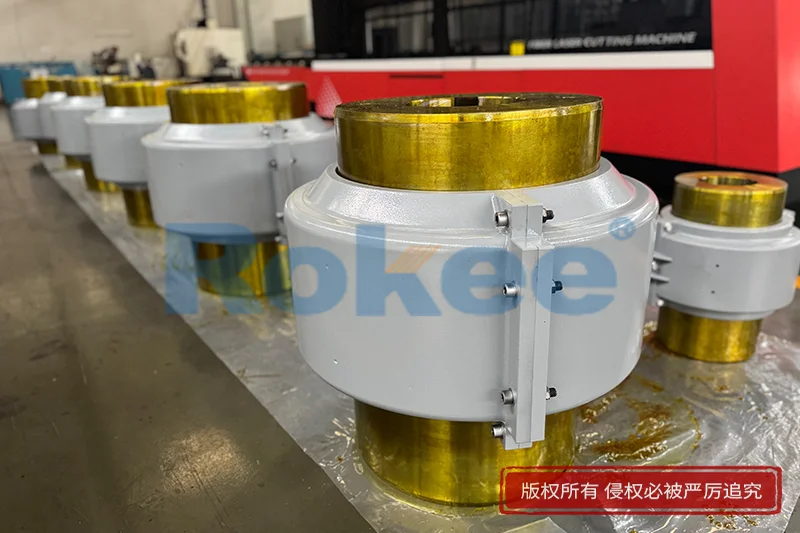
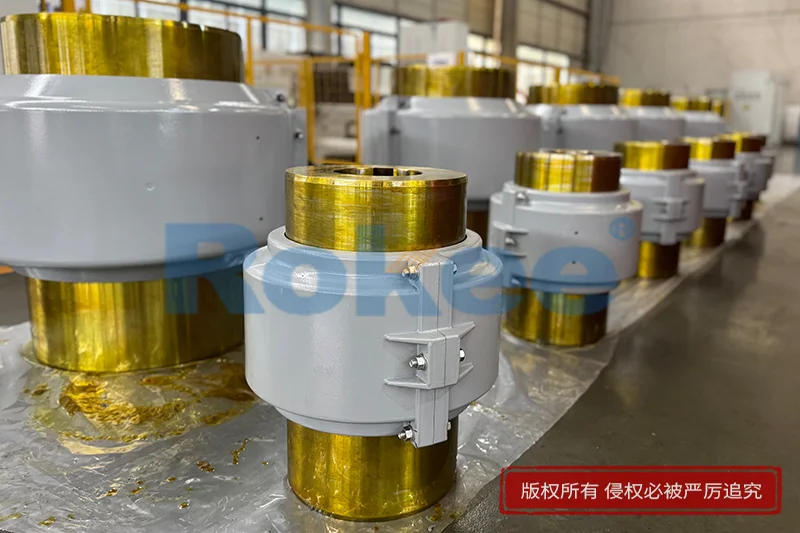
罩壳装配与润滑加注需要同步有序开展,将上下两半罩壳扣合在联轴器外侧,对准连接孔之后穿入紧固螺栓,按照对角交替的顺序逐步拧紧螺栓,不要沿着单一方向一次性锁死,防止罩壳受力不均发生变形,挤压内部蛇簧。罩壳固定妥当后,从预留注油口向内部加注润滑脂,加注量不宜过多,填充至罩壳内部空腔三分之二左右即可,油脂过多会造成运转时内部温升偏高,过少则无法形成稳定的润滑膜,加剧弹簧与齿面摩擦。加注完成后封堵注油孔,清理从缝隙溢出的多余润滑脂,检查罩壳和轴之间的间隙,确认罩壳不会和转动的半联轴器发生刮擦,防止启动之后出现异常摩擦声响。
全部装配结束后,要开展空载试运行和安装质量复检工作,先手动盘动传动系统,感受转动过程是否顺畅,查看联轴器位置有无卡滞、刮蹭的情况,确认没有明显异常之后,再启动设备进行短时间空载运转。运转期间留意联轴器部位的振动情况和声响,观察罩壳结合位置有没有润滑脂渗漏,待停机后再次复测对中数据,对比装配完成时的记录,判断设备运行后是否出现位移变化。如果振动偏大或者存在异响,需要停机重新调整对中,排查弹簧装配、罩壳紧固等方面的问题,试运行合格后方可投入带载使用,日常使用中也可以参照本次装配流程,在检修拆装时保持相同的装配规范,保障传动系统稳定运行。
JS联轴器,JS联轴器厂家,JS联轴器生产厂家,JS联轴器制造厂家,JS蛇簧联轴器,JS蛇簧联轴器厂家,JS蛇簧联轴器生产厂家,JS蛇簧联轴器制造厂家,JS蛇形弹簧联轴器,JS蛇形弹簧联轴器厂家,JS蛇形弹簧联轴器生产厂家,JS蛇形弹簧联轴器制造厂家,蛇簧联轴器,蛇簧联轴器厂家,蛇簧联轴器生产厂家,蛇簧联轴器制造厂家,蛇形弹簧联轴器,蛇形弹簧联轴器厂家,蛇形弹簧联轴器生产厂家,蛇形弹簧联轴器制造厂家,Rokee,荣基工业科技(江苏)有限公司
《JS蛇簧联轴器安装方法》发布于2026年11月3日
![蛇簧联轴器选型]()
蛇簧联轴器选型
在确定基础转矩参数之后,需要重点关注蛇簧联轴器的转速适配性,不同规格的产品允许的工作转速存在…![起重用蛇形弹簧联轴器]()
起重用蛇形弹簧联轴器
起重用蛇形弹簧联轴器的整体结构简洁紧凑,核心组成包含两半联轴节、蛇形弹簧、密封构件与防护外罩…![蛇形弹簧联轴器同轴度要求]()
蛇形弹簧联轴器同轴度要求
蛇形弹簧联轴器的同轴度偏差主要分为径向偏差、角向偏差与轴向偏差三类,三类偏差的叠加失衡是引发…![风机用蛇形弹簧联轴器]()
风机用蛇形弹簧联轴器
风机用蛇形弹簧联轴器采用模块化组合结构,整体由两半联轴节、蛇形弹簧片、密封防护组件等基础构件…![JS蛇簧联轴器失效形式]()
JS蛇簧联轴器失效形式
JS蛇簧联轴器作为工业传动系统中核心的柔性传动部件,凭借优良的缓冲减震、偏差补偿和扭矩传递能力…![轴向安装蛇形弹簧联轴器]()
轴向安装蛇形弹簧联轴器
在工业机械传动系统中,联轴器作为连接主动轴与从动轴的核心部件,承担着扭矩传递、偏差补偿、缓冲…![JS蛇形弹簧联轴器角向对中]()
JS蛇形弹簧联轴器角向对中
在通用机械传动系统中,联轴器是衔接主动轴与从动轴、传递扭矩的核心部件,JS蛇形弹簧联轴器依靠弧…![JS蛇形弹簧联轴器对中要求]()
JS蛇形弹簧联轴器对中要求
在工业传动系统中,联轴器作为连接主动轴与从动轴的核心部件,承担着传递扭矩、缓冲振动、补偿轴系…