热轧H型钢主传动万向轴
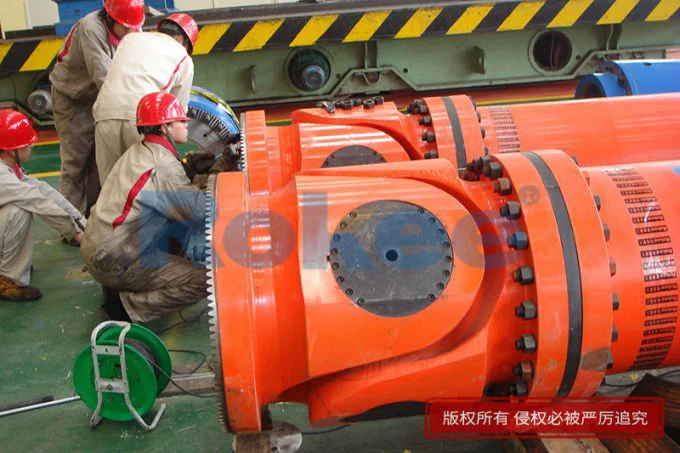
热轧H型钢主传动万向轴是轧制生产线传动链路里的重要构件,承担着把减速机构输出的扭矩传递至轧辊的任务。H型钢轧制过程工况复杂,轧辊在压下调整、坯料冲击以及受热膨胀的共同作用下,轴线位置会持续发生变化,刚性传动轴很难适配这种动态偏移。万向轴依靠十字铰接结构形成柔性传动,能够在运转过程中补偿角向、径向以及轴向的位移变化,让动力传递保持连续。轧制时坯料进入辊缝瞬间会产生明显冲击载荷,这一部件可以缓冲冲击,减少振动向减速机和电机端传导,降低其他传动零件承受的附加载荷,为轧制过程稳定开展提供基础条件,也有助于减少轧件尺寸波动的出现。
热轧H型钢主传动万向轴多采用双十字万向节组合结构,整体由叉头、十字轴、轴承组件、中间轴体、花键副和密封防护结构装配而成。十字轴是整个结构的核心传力部位,四个轴颈分别和两端叉头内部的滚针轴承配合,形成可以多方向摆动的转动副。两端叉头分别对接传动侧法兰与轧辊侧接头,花键副布置在中间轴段,用来适应轧辊开口调整带来的长度变化。轴承部位设置密封结构,阻挡现场的氧化铁皮、冷却水和粉尘进入摩擦副内部。各零件经过锻造和表面硬化处理,提升表面抗磨损能力,结构布局兼顾承载能力与摆动灵活性,在持续交变载荷作用下维持传动配合状态,适配热轧车间长期连续运转的生产节奏。
热轧H型钢主传动万向轴的工作状态,和轧制节奏、坯料规格有着密切关联。在粗轧阶段,坯料温度高、变形量大,轧制冲击载荷相对突出,万向轴需要承受幅度更大的扭矩波动,摆动角度也会随之增加;进入精轧阶段,轧制载荷相对平稳,但轧辊调整频次更高,位移补偿动作更加频繁。如果轴线偏移量长期处在偏大区间,十字轴与轴承之间摩擦加剧,容易出现配合间隙快速扩大的情况。生产操作中,换辊、调辊缝的动作都会改变万向轴的初始倾角,操作人员需要留意传动部位异响与振动变化,避免长期在超出适配范围的倾角下运行,延缓部件疲劳损伤的发展速度,维持传动系统的运行平稳。
热轧H型钢主传动万向轴的损耗集中出现在十字轴轴承、花键啮合面以及辊端配合位置。轴承内部缺少润滑、密封失效进水进杂质,会加快滚针和十字轴轴颈的磨损,配合间隙持续变大之后,运转冲击会进一步放大,形成恶性循环。花键副长期承受交变扭矩,齿面容易出现点蚀和剥落,间隙超标之后传动滞后量增加,轧制过程的振动会明显上升。辊端接头和轧辊扁头的接触位置反复受挤压,表面容易产生压痕和磨损。日常巡检可以借助听音、测温以及间隙测量的方式掌握状态变化,对磨损超标的零件及时安排下线检修,通过堆焊修复或者更换零件恢复配合精度,减少突发停机带来的影响。
热轧H型钢主传动万向轴的日常管理,重点围绕润滑、清洁和定期检查开展。润滑介质选用适配高温潮湿环境的润滑脂,按照既定周期向十字轴承与花键副加注,加注前清理注油口周边杂物,防止污染物随油脂进入摩擦副。日常清理附着在万向轴表面的氧化铁皮与积水,减少腐蚀源长期附着,同时检查密封护套有无破损、渗漏。在计划停机时段,拆解查看轴承内部状态,记录各配合部位间隙数值,对比历史数据判断劣化趋势。合理的运维方式能够拉长部件使用周期,减少传动故障的发生频次,保障热轧H型钢生产线传动链路稳定,维持工序连贯运行,降低备件消耗和停机损失。
《热轧H型钢主传动万向轴》更新于2026年10月23日
![国电联合风电试测试台专用万向轴]()
国电联合风电试测试台专用万向轴
测试台专用万向轴是一种专门为各类测试平台设计的高精度传…![SWC285万向轴]()
SWC285万向轴
SWC285万向轴主要由万向节、轴管、法兰盘等部件组成,采用…![内花键万向轴联轴器]()
内花键万向轴联轴器
内花键万向轴联轴器是工业传动系统中常用的精密传动部件,…![长型万向轴联轴器非标定制]()
长型万向轴联轴器非标定制
长型万向轴联轴器其轴向长度相对较长,通常用于连接两轴或…![短式万向节联轴器]()
短式万向节联轴器
短式万向节联轴器是工业机械传动系统中适配狭小安装空间的…![分体轴承式大型万向轴关节]()
分体轴承式大型万向轴关节
分体轴承式大型万向轴关节由两个或更多的轴承部件组成,这…![球笼式万向轴定制]()
球笼式万向轴定制
球笼式万向轴是现代机械传动系统中不可或缺的关键部件,它…![球笼式万向联轴器]()
球笼式万向联轴器
球笼式万向联轴器,也被称为球笼联轴器、球笼万向联轴器、…



十字万向联轴器
- PU Sandwich Panel Linehttps://www.cnsinowa.com/
- PU Sandwich Panel Machinehttps://www.sinowa.cn/en/
